

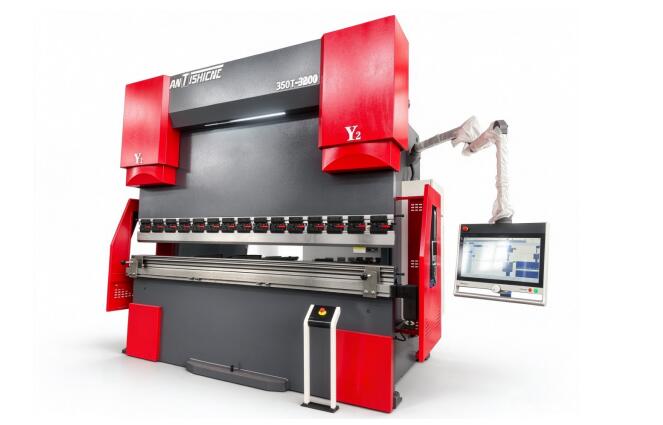
扭轴数控折弯机 VS 电液(电液伺服)数控折弯机的核心差别是同步方式:
扭轴:机械强制同步
电液:光栅尺+伺服比例阀闭环同步
下面我们从5个方面来分析一下这里两款设备的主要区别:
- 工作原理
扭轴折弯机(扭力轴同步)
机身后方一根扭力刚性轴连接左右油缸摆杆,靠机械硬连接强制两边油缸同步运动;没有位置实时检测反馈,属于开环控制。油缸内部靠丝杆螺母定位行程,两边 Y 轴不能独立调节。
电液数控折弯机(电液伺服同步)
左右油缸各配独立电液比例伺服阀,滑块两侧装有光栅 / 磁栅尺,实时读取滑块位置;系统检测到左右行程误差,立刻调节两边供油,闭环动态修正 Y1/Y2,左右油缸可以独立控制行程。标配工作台挠度补偿(V 轴),抵消长板折弯中间塌角问题。
- 精度与偏载能力
扭轴:重复精度一般 ±0.05mm 左右。偏载差,板材单边受力、长板折弯时容易出现两端角度不一致;长时间使用扭轴会磨损,精度慢慢变差,需要人工反复调机。适合普通门板、简单钣金,角度公差要求不高的产品。
电液伺服:重复定位精度可达 ±0.01~0.02mm。抗偏载强,长板、不锈钢、精密机箱机柜,整根板材折弯角度一致性好;挠度补偿自动修正中间变形,大批量生产精度稳定。支持图形编程、多工序连续折弯。
- 价格、维护、成本
扭轴:购机便宜,液压阀组简单;配件通用,维修简单便宜。缺点:机械传动件多,扭轴、摆杆长期使用易磨损。
电液:整机价格明显更高;伺服阀、光栅尺属于精密元件,保养要求高,配件成本贵;液压油清洁度要求严格,油脏容易造成伺服阀故障。
- 速度与操作特点
扭轴:换角度时,油缸内丝杆要转动调整行程,工步切换有等待时间,连续多道折弯效率偏低;压力多需要手动调整。
电液:Y1/Y2 可实时独立调控,工步切换快,连续折弯效率更高;板材厚度、长度输入系统后,压力自动计算。
- 适用场景快速选型
选扭轴数控:预算有限、简单钣金、薄板、批量不大、产品精度要求一般(普通门板、货架、简单框架),中小加工厂入门机型。
选电液伺服:精密钣金、不锈钢、长板材、机箱机柜、多工序折弯,大批量稳定生产,对工件角度、直线度要求高。
具体可以参考以下简要对比表:
| 项目 | 扭轴数控折弯机 | 电液伺服数控折弯机 |
| 同步方式 | 扭力轴机械强制同步(开环) | 光栅尺 + 伺服比例阀闭环同步 |
| Y 轴控制 | 左右联动,不能独立调 | Y1/Y2 独立控制 |
| 挠度补偿 | 一般不带,或简易机械补偿 | 标配工作台自动挠度补偿 |
| 重复精度 | ±0.05mm | ±0.01~0.02mm |
| 抗偏载 | 差,长板容易两头角度不一样 | 优秀,长板折弯一致性好 |
| 采购成本 | 低 | 高 |
| 维护难度 | 简单,维修便宜 | 精密元件多,保养要求高 |
| 连续折弯效率 | 一般,换角度有等待 | 高,多工序连续折弯更快 |
| 适合工件 | 普通钣金、门板、简单折弯件 | 精密钣金、不锈钢、长板、机柜 |
ANTISHICNC的设备拥有优质的品质,不论客户选择哪种设备都享有ANTISHICNC终身技术服务,如果大家有折弯机的需求,欢迎咨询上海鞍提仕:contact@antsmachine.com,我们不仅有折弯机,弯管机,卷板机,液压机等设备,还有车床,锯床,铣床,磨床,同时我们的技术团队在协助客户建厂,建设自动化产线方面拥有丰富的经验,一定能够根据您的需求为您涉及出最适合您的技术解决方案。
关键词:折弯机,液压折弯机,数控折弯,机械折弯,弯管机,卷板机
获取所需的产品报价
给出详细的要求有助于获得更匹配的定制解决方案。 谢谢您的耐心。 我们将在 1 小时内回复您,请注意查收您的电子邮件。