

冲压模异形刃口、硬质合金冲头、汽车连接器连续模、小电机定子转子硅钢片、粉末冶金模镶件广泛应用于汽车电子、家电五金、仪器仪表、电机电器行业。这类工件加工工况难点突出:淬火后硬度普遍达到HRC58-62,普通铣削、磨削刀具根本无法切削;复杂异形截面、窄缝、微小花键依靠穿孔加工效率低、轮廓差;硬质合金模具镶件成型砂轮损耗大、成本高;薄壁件、弹性薄片受切削力作用容易变形。ANTISHICNC DK7735快走丝线切割机床依靠电火花高频脉冲放电蚀除金属原理,数控XY十字工作台驱动Φ0.12-0.20mm钼丝按工件轮廓轨迹运动,可以在淬火后硬材料、硬质合金、铜铝等导电材料上一次装夹完成任意复杂截面轮廓切割,稳定实现多品种、小批量冲模、连续模、异形零件生产。
近期越南胡志明市一家精密五金冲压零部件厂商联系上海 ANTISHICNC 团队,客户需要加工汽车连接器连续模淬火后异形刃口与硬质合金冲头,工件最大厚度80mm,对手口尺寸精度、割缝一致性、表面粗糙度要求严苛。结合工件厚度、异形截面复杂度与多品种小批量生产需求,我方工程师推荐 DK7735 快走丝线切割机床作为最优加工方案。
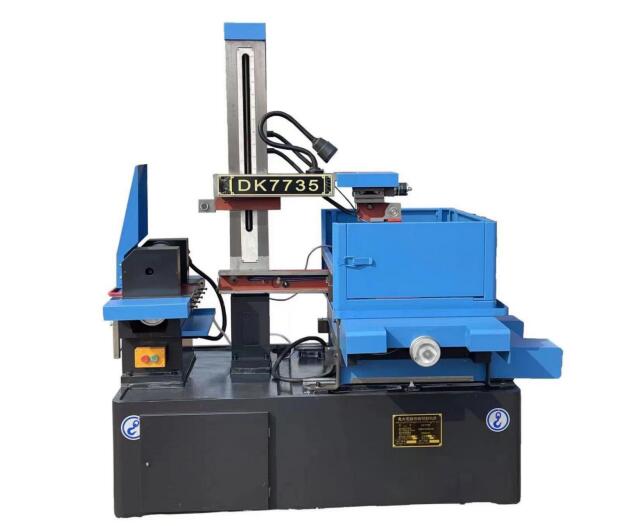
ANTISHICNC DK7735 采用高精密十字工作台,精密滚珠丝杠副传动,数控系统具备电极丝损耗自动补偿功能;高频脉冲电源可针对淬火钢、硬质合金、铜、铝等不同导电材料切换放电参数;双频走丝机构稳定,钼丝循环使用,配置工作液循环过滤系统;单边放电间隙约0.01mm,加工精度可达±0.015mm,最佳表面粗糙度Ra≤2.5μm,面对HRC60以上淬火硬钢、硬质合金镶件、薄壁薄片类工件不产生任何切削力,工件无宏观变形,无需定制昂贵成型铣刀或成型砂轮,完美适配淬火后异形刃口、硬质合金冲头、窄缝薄片加工场景。
以下是机器参数
| 序号 | 项 目 | 单位 | 技术参数 |
| 1 | 工作台行程(纵向×横向) | mm | 320×400 |
| 2 | 最大加工工件尺寸(长×宽×高) | mm | 600×400×100 |
| 3 | 最大工件重量 | kg | 500 |
| 4 | 最大切割厚度 | mm | 100 |
| 5 | 电极丝直径(钼丝) | mm | Φ0.12~0.20 |
| 6 | 最大切割效率 | mm²/min | 100 |
| 7 | 最佳表面粗糙度 | μm | Ra≤2.5 |
| 8 | 加工精度 | mm | ±0.015 |
| 9 | 单边放电间隙 | mm | 0.01 |
| 10 | 走丝速度 | m/s | 11 |
| 11 | 工作台最大承载 | kg | 500 |
| 12 | 脉冲电源功率 | kW | 2 |
| 13 | 工作液类型 | — | 乳化液 |
| 14 | 数控系统 | — | 快走丝数控系统 |
| 15 | 电极丝损耗补偿 | — | 自动 |
| 16 | 机床电源 | V/Hz | 380/50 |
| 17 | 机床轮廓尺寸(长×宽×高) | mm | 1600×1300×1700 |
| 18 | 机床净重/毛重(约) | kg | 1500/1700 |
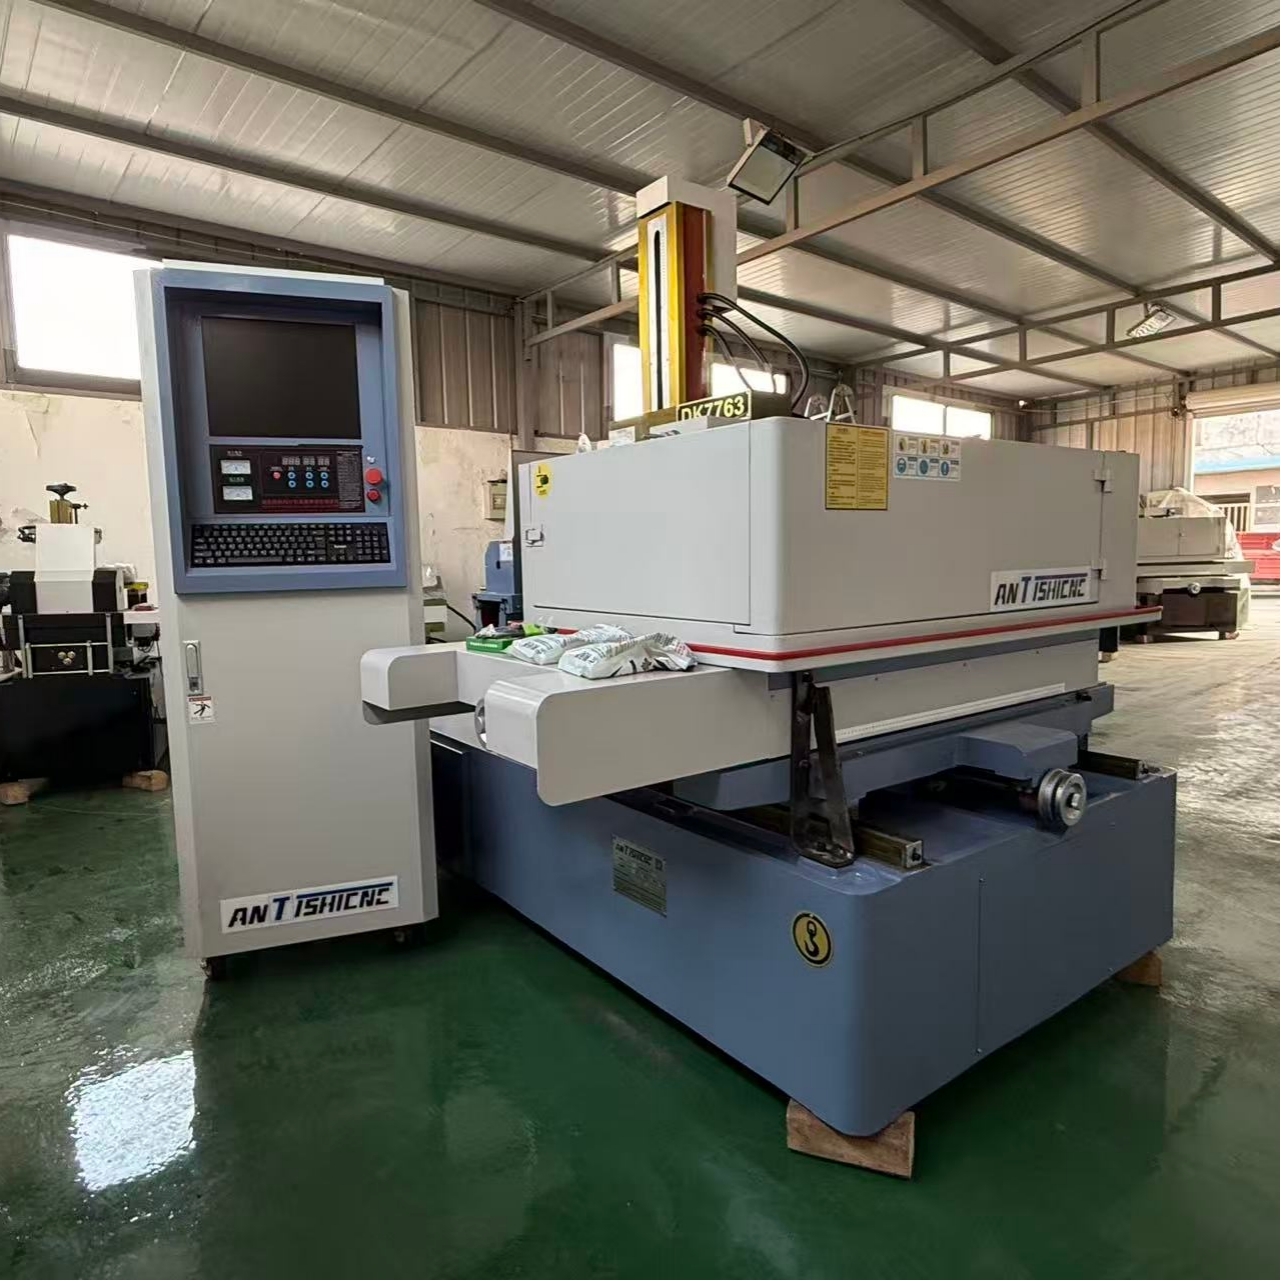
机床外观 & 加工展示
| 机器外观 | 加工成品 |
 |
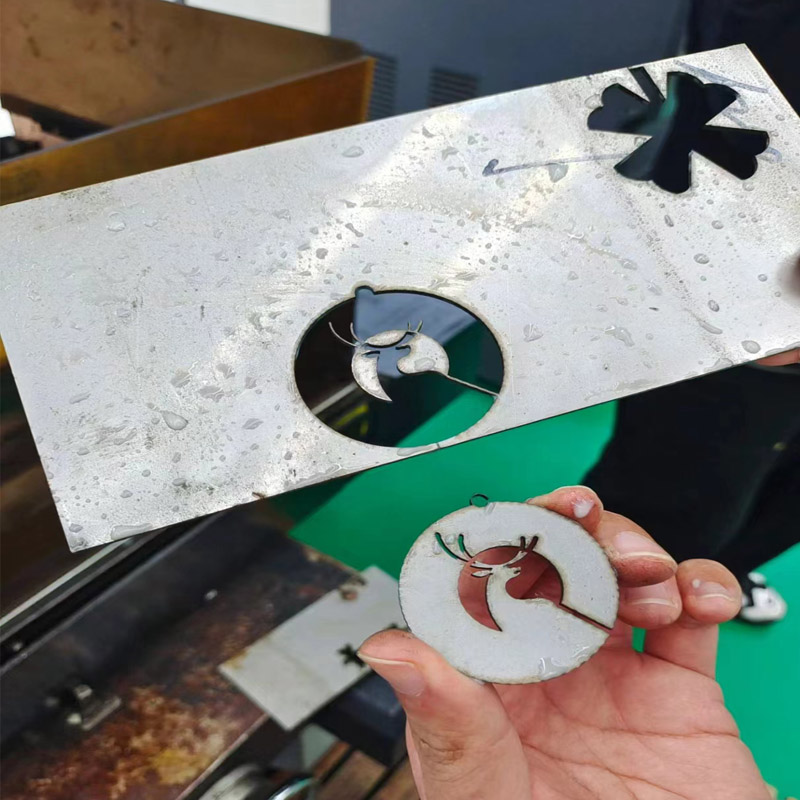 |
ANTISHICNC 技术团队针对客户淬火钢异形刃口、硬质合金冲头加工难点,配套提供不同厚度、不同材质工件的脉冲参数参考表、钼丝选型建议、工作液配比与定期更换方案。设备交付后客户试样全部通过刃口尺寸、割缝一致性、表面粗糙度检测,现已用于多品种汽车连接器模具、硬质合金冲头稳定生产。
如果您存在冲压模异形刃口、硬质合金冲头、连续模型芯、电机硅钢片、窄缝薄片、淬火后复杂截面等导电材料精密加工需求,欢迎联系上海 ANTISHICNC:contact@antsmachine.com。
我们主营快走丝线切割机床、中走丝线切割机床、数控车床、立式加工中心,拥有汽车模具、电子连接器、五金冲压、电机电器行业疑难异形截面加工落地案例,工程师一对一根据工件图纸、材料、厚度、精度出具专属设备与全套切割工艺方案。
关键词:快走丝线切割,DK7735,淬火钢加工,硬质合金冲头,冲压模具加工,连续模刃口
获取所需的产品报价
给出详细的要求有助于获得更匹配的定制解决方案。 谢谢您的耐心。 我们将在 1 小时内回复您,请注意查收您的电子邮件。