

近期,我司收到智利从事油气设备零部件制造客户的技术咨询,客户主营油气行业阀门、井口装置、井下工具零部件加工,原材料包含 316L、15-5PH 不锈钢、Inconel718、Inconel625 高温合金等高硬度难切削材料,在采购数控斜车阶段,重点咨询硬轨车床与线轨车床如何选型,希望结合自身加工工况选定合适机型。
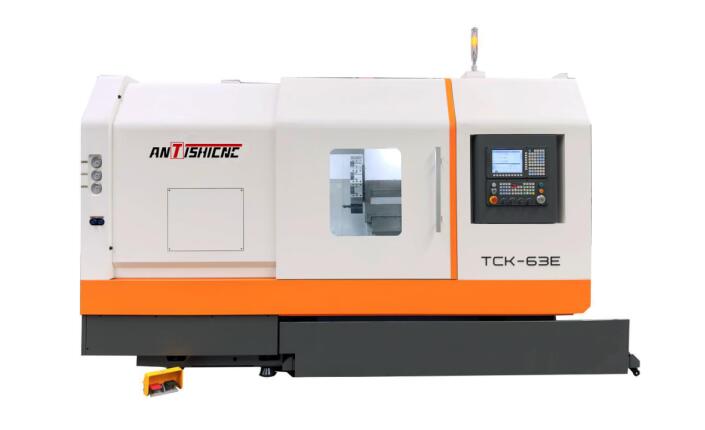
针对客户诉求,我们结合两类机床结构特性、加工场景,清晰梳理核心差异,为海外重工、能源零部件厂商采购提供选型参考:
一、结构原理区分
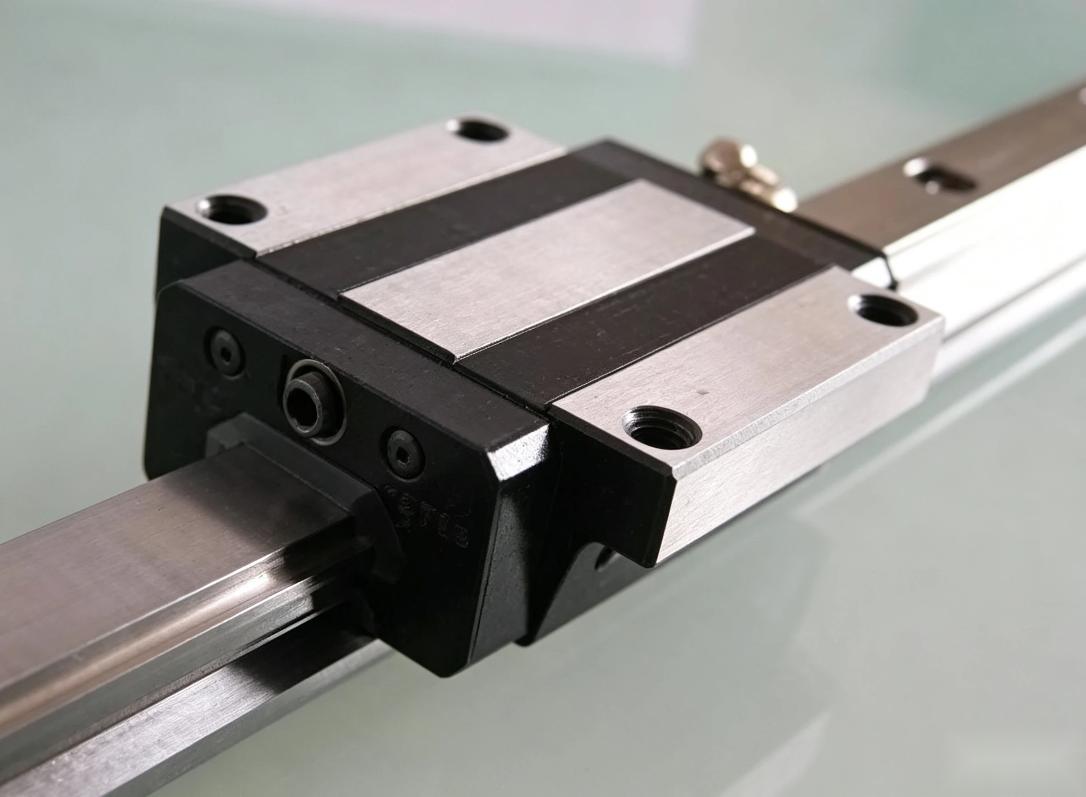
硬轨(矩形滑动导轨 Box Way)采用床身一体式铸造导轨结构,导轨面为滑动摩擦形式,铸铁导轨经淬火处理,依靠导轨油实现润滑; 线轨(滚珠线性导轨 Linear Guideway)为标准化外购直线导轨组件,依靠滑块内部滚珠实现滚动摩擦。两种基础结构,直接决定机床刚性、切削能力、运行特性上限。
二、核心性能与工况适配对比
- 切削刚性与抗震性硬轨接触面积大,刚性强、抗震性能优异,支持大切深重切削。非常适合高温合金、不锈钢锻件、厚余量粗加工; 线轨刚性适中,更适合轻切削、精加工工况,长期持续大余量切削易出现震刀,影响工件表面光洁度。
- 移动速度与生产效率线轨摩擦阻力低,轴快速移动速度更高,适合小件、高频循环精加工生产; 硬轨滑动阻力偏大,快速移动速度受限,不追求极限快移,优势集中在重载切削稳定性。
- 承载能力与精度持久性硬轨承重上限更高,适配大尺寸、大重量工件长期量产;长期重载加工下精度衰减缓慢。 线轨静态出厂精度出色,但滚珠结构长期承受重载易磨损,精度保持能力弱于硬轨机型。
- 铁屑环境适应能力(能源零部件重点关注点) 油气合金工件切削会产生大量细碎高温铁屑。防护结构完善的硬轨机床更耐受恶劣加工环境; 线轨滑块间隙狭小,细小铁屑一旦侵入滚珠副,极易造成导轨永久损伤,粗加工场景风险更高。
三、面向智利客户工况的选型建议
该客户加工 Inconel 718、15-5PH 等油气常用高强度合金,生产包含大量毛坯粗车去除余量工序,优先推荐硬轨数控斜床; 若客户后续产线仅开展成品精加工、切削余量极小,无粗加工工序,可评估线轨机型提升循环加工效率。
 |
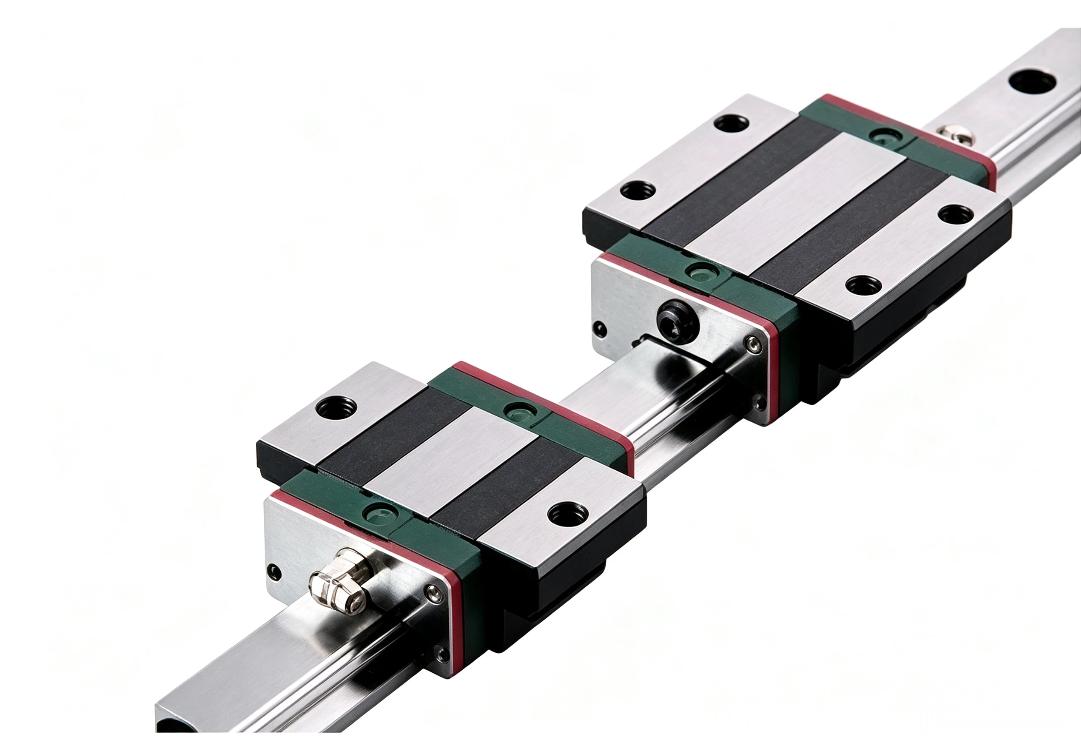 |
| 硬轨 | 线轨 |
根据客户的加工要求,我们推荐以下型号
| 参数名称 | 单位 | TCK63E 参数值 |
| 最大工件回转直径 | mm | 650 |
| 最大车削直径 | mm | 630 |
| 最大车削长度 | mm | 1000 |
| 卡盘规格 | – | 15 英寸 |
| X 轴行程 | mm | 350 |
| Z 轴行程 | mm | 1100 |
| X 轴快速移动速度 | mm/min | 12000 |
| Z 轴快速移动速度 | mm/min | 10000 |
| 主轴转速 | r/min | 1200 |
| 主轴转速形式 | – | 自动变速 |
| 主轴端部规格 | – | A2-11 |
| 最大棒料通过直径 | mm | 105 |
| 刀塔类型 | – | 伺服刀塔 |
| 刀位数量 | – | 12 工位 |
| 刀盘直径 | mm | 420 |
| 方刀尺寸 | mm | 32 |
| 圆刀杆直径 | mm | 40 |
| 可装刀具数量 | – | 6 把(3 把方刀 + 3 把圆刀) |
| 定位精度 – X 轴 | mm | 0.01 |
| 定位精度 – Z 轴 | mm | 0.015 |
| 重复定位精度 – X 轴 | mm | 0.008 |
| 重复定位精度 – Z 轴( | mm | 0.012 |
| 机床床身倾斜角度 | – | 45° |
| 导轨形式 | – | 硬轨 |
| X 轴滚珠丝杠型号 | – | 4005 |
| Z 轴滚珠丝杠型号 | – | 5010 |
| 尾座形式 | – | 液压尾座 |
| 尾座套筒直径 | mm | 140 |
| 尾座套筒行程 | mm | 140 |
| 套筒锥度 | – | MT5#(莫氏 5 号) |
| 尾座移动方式 | – | 手动移动 |
| 数控系统 | – | GSK988TA(广数 988TA) |
| X 轴电机扭矩 | N·m | 18 |
| Z 轴电机扭矩 | N·m | 18 |
| 主轴电机功率 | kW | 18.5 |
| 润滑泵 | – | 3ZK(3 升) |
| 冷却泵功率 | W | 750 |
| 机床外形尺寸 (长 × 宽 × 高) | mm | 3700×2100×2400 |
| 机床整机重量 | kg | 7800 |
如果您也需要一款合适的数控车床,欢迎咨询上海鞍提仕。我们是一家资深的金属机加工设备供应商, 有丰富的机械设备制造与运用经验,能够为你提供专业技术支持。
请发送邮件到 contact@antsmachine.com;
更多产品信息,请访问:https://www.antsmachine.com/
关键词:数控车、全自动数控车床、硬轨数控车床、线轨数控车床
获取所需的产品报价
给出详细的要求有助于获得更匹配的定制解决方案。 谢谢您的耐心。 我们将在 1 小时内回复您,请注意查收您的电子邮件。